PPO太阳能线缆光伏接线盒超声波焊接工艺研究
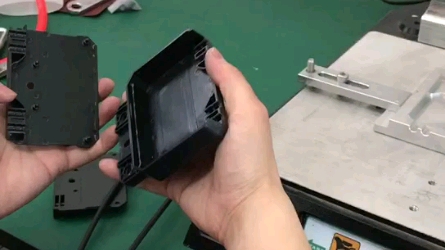
随着光伏发电技术的快速发展,光伏接线盒作为太阳能组件中的关键连接部件,其可靠性直接影响整个光伏系统的安全与效率。聚苯醚(PPO)因其优异的耐热性、电气绝缘性和机械强度,被广泛应用于太阳能线缆及光伏接线盒的制造。超声波焊接作为一种高效、洁净的连接工艺,在PPO材料焊接中展现出独特优势。本文围绕PPO太阳能线缆光伏接线盒的超声波焊接工艺展开探讨。
一、PPO材料特性与焊接需求
PPO是一种高性能热塑性工程塑料,具有高玻璃化转变温度(约210℃)、低吸湿性和优异的尺寸稳定性,非常适合户外光伏环境。PPO的熔融粘度较高,传统的热板焊接易导致材料降解,而超声波焊接通过高频振动产生局部摩擦热,可在短时间内实现分子级别的熔合,避免整体热历史过长带来的老化问题。光伏接线盒要求达到IP68防护等级,焊接接头必须气密、水密且具备长期耐候性,这对超声波焊接的工艺参数提出了严苛要求。
二、超声波焊接工艺原理
超声波焊接利用换能器将电能转换为20kHz~40kHz的高频机械振动,通过焊头传递至PPO接头界面。在压力作用下,界面微凸起处产生应力集中并摩擦生热,使材料温度迅速升至熔融状态,随后在保压阶段冷却固化,形成牢固的分子链缠结。对于PPO太阳能线缆接线盒,焊接区域通常设计为导能筋结构,以引导能量集中并控制熔深。
三、关键工艺参数优化
- 振幅与频率:PPO材料刚性较大,宜采用较低振幅(15~25μm)配合较高频率(30~40kHz),以减少材料过度剪切降解。
- 焊接压力:压力需保证界面紧密接触,一般为0.2~0.5MPa。压力过低会导致能量传递效率差,过高则限制振动位移,造成虚焊。
- 焊接时间与能量:采用能量模式控制,根据接线盒尺寸设定焊接能量(通常50~200J),确保熔深达到0.2~0.5mm。
- 保压时间:保压0.3~0.8s,使熔体在压力下充分填充间隙并冷却定型,防止缩孔和应力开裂。
- 焊头设计:针对接线盒复杂几何形状,采用钛合金焊头并优化节点位置,确保振幅均匀分布到各焊接面。
四、焊接质量与可靠性验证
焊接完成后需进行多项检测:(1)气密性测试:将接线盒浸入水中加压0.2MPa,保持1分钟无气泡;(2)拉伸强度测试:焊接接头拉伸强度应不低于母材的80%;(3)热循环测试:-40℃~85℃循环100次后,焊接面无裂纹、无泄漏;(4)微观分析:通过扫描电镜观察断面,确认无未熔合区域和气道缺陷。PPO材料在超声波焊接后需避免二次高温加工,以防应力集中导致开裂能开裂。
五、工艺难点与解决方案
PPO超声波焊接常见问题包括:焊接强度不足、溢料过多和焊头磨损。针对强度不足,可增加导能筋高度或优化振幅分布;溢料控制可通过精确设定焊接能量和增加止溢槽实现;焊头磨损则需定期检查焊头表面涂层,采用硬质涂层(如类金刚石涂层)延长寿命。对于含玻纤增强的PPO接线盒,需适当提高振幅并缩短焊接时间,以防玻纤分布不均引起局部弱结合。
六、结论
超声波焊接为PPO太阳能线缆光伏接线盒提供了一种高效、可靠的密封连接方案。通过合理设计接头结构、优化振幅、压力、能量及保压等参数,可实现气密性与机械强度俱佳的焊接接头,满足光伏组件25年户外使用寿命要求。随着在线监测技术和自适应控制算法的发展,超声波焊接工艺将进一步提升接线盒制造的自动化水平和质量一致性。
如若转载,请注明出处:http://www.q3dci.com/product/58.html
更新时间:2026-11-21 14:29:49